 Нерухомість
 Транспорт
 Запчастини та аксесуари
 Робота та послуги
 Бізнес та обладнання
 Будівництво та ремонт
 Дім і сад
 Електроніка
 Мода і стиль
 Дитячий світ
 Тварини
 Хобі, відпочинок і спорт
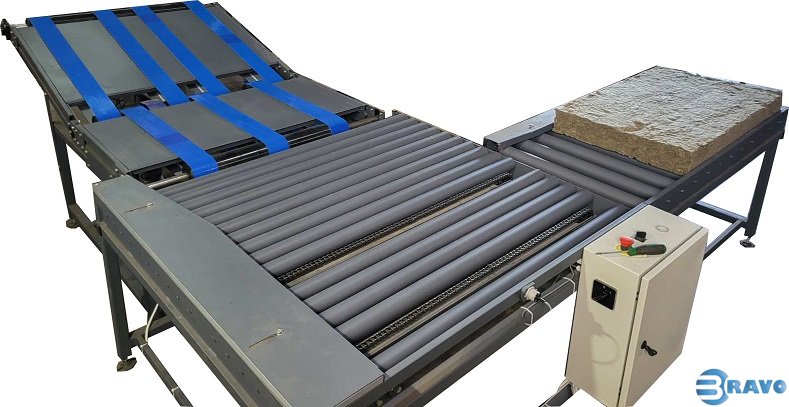
Лінія формування пачок та герметичної упаковки плит базальтового утеплювача
Параметри
- Теги: , упаковка в пленку, машина по упаковке в пленку, линия упаковки утеплителя, упаковка плит утеплителя, упаковка базальтовой ваты
Запропонувати свою ціну
Опис від автора
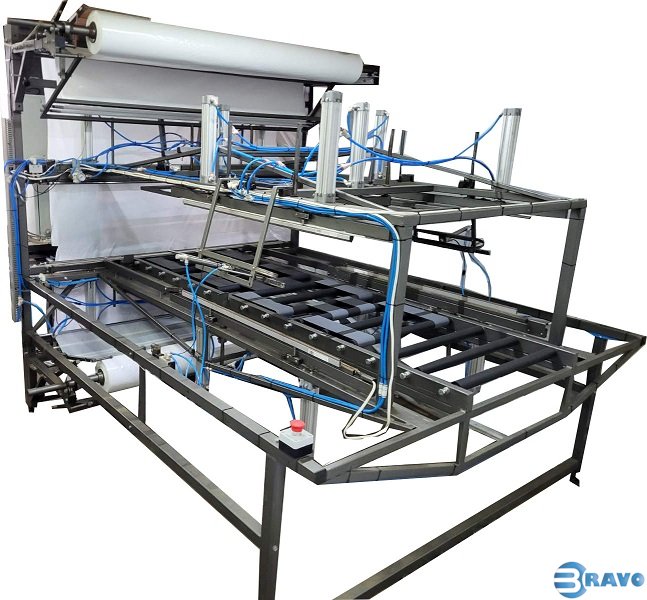
Обладнання призначене формування пачок плит утеплювача принципом багатоповерховості, з подальшою герметичною упаковкою.
КОМПЛЕКТАЦІЯ ЛІНІЇ ЗГІДНО СХЕМИ 1:
а – вихід з лінії виробництва плит;
1 - приймаючий стрічковий транспортер з регулюванням висоти прийому;
2 - роликовий привідний транспортер 1 з поперечним ланцюговим приводом;
3 - роликовий привідний транспортер 2 (буферний);
4 – приймальний транспортер пакувальної машини;
5 – вузол формування пачок;
6 – блок керування;
7 – вузол поперечної запайки;
8 – притиск;
9 – верхні траверси бічного запайщика;
10 – нижні траверси бічного запайщика;
b – перехід в наступну технологічну зону, зважування.
ТЕХНІЧНІ ХАРАКТЕРИСТИКИ:
Продуктивність - 1.0 – 8.0 шт./хв
Габаритні розміри лінії (ДхШхВ) - 4300*2500*2200 мм
Привід транспортерів - - мотор-редуктор
Швидкість транспортеру подачі в станок формування пачок та упаковки - 0-360 мм/сек., регулюється
Час виходу плити з технологічної лінії - Від 5,5 до 60 сек.
Період між виходами плит технологічної лінії - Не менш ніж 2 сек.
Температура навколишнього середовища при використанні обладнання - -50С / +400С
Розмір плити що транспортується і запаковується - 1000х600х50 мм
Вага плити - Два види : від 4 до 10 кг; від 1,5 до 4 кг
Матеріал плити - Теплоізоляційні плити з базальтового волокна
Щільність плити - Від 25 до 150 кг/м3
Кількість подачі плит на транспортер станка формування пачок - Від 1 до 8 плит/хв., подається з постійним періодом часу, в залежності від кількості плит в хвилину. Відстань між плитами завжди однакова, в залежності від кількості в хвилину.
Кількість операторів на лінії - 1
Максимальна швидкість транспортеру - 1.0 – 11.0 м/хв
Висота приймального транспортера установки формування пачок та упаковки - 720 мм
Ширина транспортера установи формування пачок та упаковки - 730 мм
Довжина ролика транспортера установи формування пачок та упаковки - 610 мм
Управління транспортерами - Розміщується на одному пульті з управлінням станку для формування пачок і упаковки
Номінальна напруга живлення - 220 В, змінного однофазного струму з частотою 50 Гц. Відхилення напруги в межах +/- 10%, від номінального значення
Номінально споживча потужність транспортерів - 1,1кВт
Кількість плит в одній упаковці - 2 або 4 шт
Тиск стисненого повітря - до 7 бар
Привід установки для формування пачок і упаковки - Пневматичний
Витрата повітря установки для формування пачок і упаковки - 130 л/хв
Товщина плівки для упаковки - До 200 мкм
Нагрівальний інструмент - Ніхромова струна, діаметром 0,8 мм
Довжина зварювального шва - 1700 мм- 1шт, 1100 мм – 2шт
Підключення обладнання для формування пачок і упаковки - 220 Вт, 50 Гц
Споживана потужність обладнання для формування пачок і упаковки - 1,1 кВт.
ПОРЯДОК РОБОТИ ОБЛАДНАННЯ:
Приймаючий транспортер має заздалегідь виставлену висоту прийому плити утеплення, має постійну швидкість руху стрічки, яка є швидшою, ніж вихід плит.
Приймаючий транспортер приймає плиту утеплювача і транспортує її до роликового привідного транспортеру. На роликовому транспортері є прийомний борт, з влаштованим датчиком, який при наближенні плити вмикає поперечний ланцюговий привід разом з роликовим привідним транспортером 2, і здійснює зміщення плити з роликового конвеєру 2, до роликового конвеєру 3.
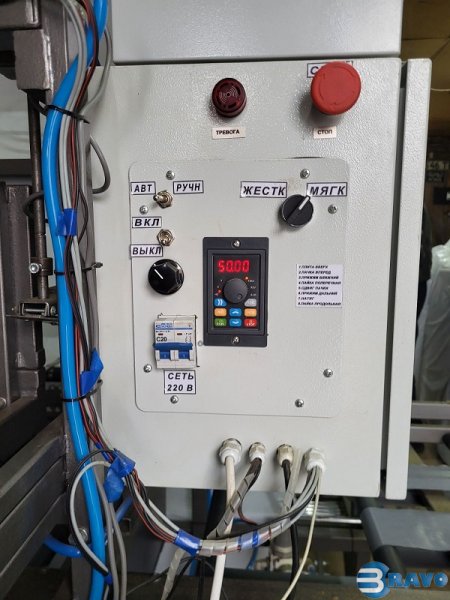
Вмикання живлення здійснюється методом переключання перемикача, на боковій стороні електронної шафи - за часовою стрілкою.
Вмикання робочого режиму здійснюється методом переключання перемикача, на верхній стороні електричної шафи - за часовою стрілкою.
Установка формування пачок складається з транспортера-рольганга для подачі плит принципом багатоповерховості та механізмом подачі сформованих пачок під упаковку в плівку та подальшого паяння.
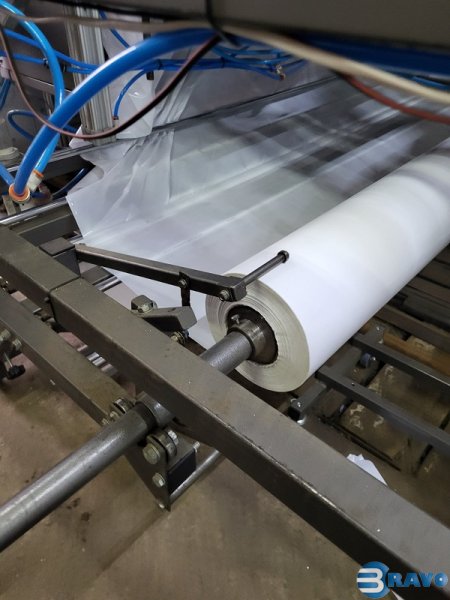
Установка запаювання пачок складається з вузла фронтального паяння плівки ПВХ, вузла переміщення пачки, у вигляді рольгангу, і самого вузла переміщення, а також спеціальних притисків пачки, з подальшим паянням бокових сторін упаковки, попередньо розправленою механізмом наколювання плівки.
На рухомих траверсах встановлений нагрівальний інструмент, у вигляді струни. Управління процесом формування та пакування здійснюється автоматично, за допомогою електронного блоку.
У блоці управління є рукоятки регулювання потужності нагріву запаювального інструменту - на кожну струну.
На блоці передбачено можливість функціонування кожного рухомого елемента пневмосистеми (ручний режим).
Строк виготовлення – 120 днів.
Умови оплати: передплата 70%, 30% - після заводських випробувань, до відвантаження.
Вартість – за домовленістю, в залежності, від технічних характеристик обладнання.
Гарантія – 12 місяців.
КОМПЛЕКТАЦІЯ ЛІНІЇ ЗГІДНО СХЕМИ 1:
а – вихід з лінії виробництва плит;
1 - приймаючий стрічковий транспортер з регулюванням висоти прийому;
2 - роликовий привідний транспортер 1 з поперечним ланцюговим приводом;
3 - роликовий привідний транспортер 2 (буферний);
4 – приймальний транспортер пакувальної машини;
5 – вузол формування пачок;
6 – блок керування;
7 – вузол поперечної запайки;
8 – притиск;
9 – верхні траверси бічного запайщика;
10 – нижні траверси бічного запайщика;
b – перехід в наступну технологічну зону, зважування.
ТЕХНІЧНІ ХАРАКТЕРИСТИКИ:
Продуктивність - 1.0 – 8.0 шт./хв
Габаритні розміри лінії (ДхШхВ) - 4300*2500*2200 мм
Привід транспортерів - - мотор-редуктор
Швидкість транспортеру подачі в станок формування пачок та упаковки - 0-360 мм/сек., регулюється
Час виходу плити з технологічної лінії - Від 5,5 до 60 сек.
Період між виходами плит технологічної лінії - Не менш ніж 2 сек.
Температура навколишнього середовища при використанні обладнання - -50С / +400С
Розмір плити що транспортується і запаковується - 1000х600х50 мм
Вага плити - Два види : від 4 до 10 кг; від 1,5 до 4 кг
Матеріал плити - Теплоізоляційні плити з базальтового волокна
Щільність плити - Від 25 до 150 кг/м3
Кількість подачі плит на транспортер станка формування пачок - Від 1 до 8 плит/хв., подається з постійним періодом часу, в залежності від кількості плит в хвилину. Відстань між плитами завжди однакова, в залежності від кількості в хвилину.
Кількість операторів на лінії - 1
Максимальна швидкість транспортеру - 1.0 – 11.0 м/хв
Висота приймального транспортера установки формування пачок та упаковки - 720 мм
Ширина транспортера установи формування пачок та упаковки - 730 мм
Довжина ролика транспортера установи формування пачок та упаковки - 610 мм
Управління транспортерами - Розміщується на одному пульті з управлінням станку для формування пачок і упаковки
Номінальна напруга живлення - 220 В, змінного однофазного струму з частотою 50 Гц. Відхилення напруги в межах +/- 10%, від номінального значення
Номінально споживча потужність транспортерів - 1,1кВт
Кількість плит в одній упаковці - 2 або 4 шт
Тиск стисненого повітря - до 7 бар
Привід установки для формування пачок і упаковки - Пневматичний
Витрата повітря установки для формування пачок і упаковки - 130 л/хв
Товщина плівки для упаковки - До 200 мкм
Нагрівальний інструмент - Ніхромова струна, діаметром 0,8 мм
Довжина зварювального шва - 1700 мм- 1шт, 1100 мм – 2шт
Підключення обладнання для формування пачок і упаковки - 220 Вт, 50 Гц
Споживана потужність обладнання для формування пачок і упаковки - 1,1 кВт.
ПОРЯДОК РОБОТИ ОБЛАДНАННЯ:
Приймаючий транспортер має заздалегідь виставлену висоту прийому плити утеплення, має постійну швидкість руху стрічки, яка є швидшою, ніж вихід плит.
Приймаючий транспортер приймає плиту утеплювача і транспортує її до роликового привідного транспортеру. На роликовому транспортері є прийомний борт, з влаштованим датчиком, який при наближенні плити вмикає поперечний ланцюговий привід разом з роликовим привідним транспортером 2, і здійснює зміщення плити з роликового конвеєру 2, до роликового конвеєру 3.
Вмикання живлення здійснюється методом переключання перемикача, на боковій стороні електронної шафи - за часовою стрілкою.
Вмикання робочого режиму здійснюється методом переключання перемикача, на верхній стороні електричної шафи - за часовою стрілкою.
Установка формування пачок складається з транспортера-рольганга для подачі плит принципом багатоповерховості та механізмом подачі сформованих пачок під упаковку в плівку та подальшого паяння.
Установка запаювання пачок складається з вузла фронтального паяння плівки ПВХ, вузла переміщення пачки, у вигляді рольгангу, і самого вузла переміщення, а також спеціальних притисків пачки, з подальшим паянням бокових сторін упаковки, попередньо розправленою механізмом наколювання плівки.
На рухомих траверсах встановлений нагрівальний інструмент, у вигляді струни. Управління процесом формування та пакування здійснюється автоматично, за допомогою електронного блоку.
У блоці управління є рукоятки регулювання потужності нагріву запаювального інструменту - на кожну струну.
На блоці передбачено можливість функціонування кожного рухомого елемента пневмосистеми (ручний режим).
Строк виготовлення – 120 днів.
Умови оплати: передплата 70%, 30% - після заводських випробувань, до відвантаження.
Вартість – за домовленістю, в залежності, від технічних характеристик обладнання.
Гарантія – 12 місяців.
Поскаржитись
Інші оголошення автора
-
 Запайщики плівки,...78 грн
-
 Автоматизированная...900 грн
-
 Запайщик пленки с...67 грн
-
 иния для перемотки,...900 грн
Схожі оголошення
-
 Дозатор для сипких...1 грн
-
 Оборудование, Печи...Ціна не вказана
-
 Виготовлення...Ціна не вказана
-
 Транспортёр на РМГ-4...300 грн
-
 Пропонуємо роботи з...Ціна не вказана
-
 Магніти прямокутної...5 грн
-
 Пневматичний...Ціна не вказана
-
 Друковані матеріли...800 грн
Ми у соцмережах